Método de producción de vidrio termofusible artístico y método de inspección de calidad de vidrio gofrado
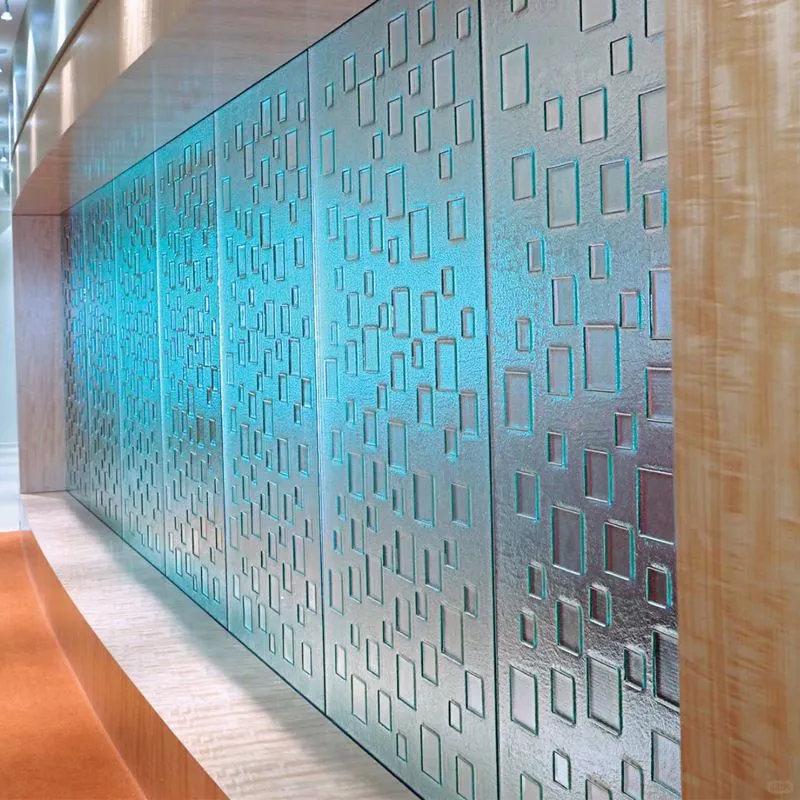
En el campo de la decoración moderna,vidrio artísticoSe ha convertido en un elemento importante de la decoración de espacios debido a su singular valor estético y sus diversas formas de expresión. Entre ellas,vidrio termofusiblese basa en su forma suave y textura rica, mientras quevidrio repujadoSe basa en sus patrones únicos y su alta privacidad, ambos elementos importantes. Este artículo explicará el método de producción de...vidrio termofusible artísticoy el método de inspección de calidad devidrio repujado, proporcionando referencias para profesionales y entusiastas relevantes.
I. Método de producción de vidrio termofusible artístico
Vidrio termofusible artísticoEs una tecnología de procesamiento que funde materias primas de vidrio a altas temperaturas y le otorga una textura artística mediante el moldeado, el tallado manual y otros métodos. Su proceso de producción es riguroso y creativo, e incluye principalmente los siguientes pasos principales:
(I) Selección y pretratamiento de materias primas
1. Selección de materia prima: Las materias primas básicas para la fabricaciónvidrio termofusible artísticoSe trata de vidrio de borosilicato o vidrio sódico-cálcico común, que deben seleccionarse según el uso y los requisitos estéticos de los productos terminados. El vidrio de borosilicato tiene una gran resistencia al calor y es adecuado para la fabricación.vidrio termofusible artísticoProductos utilizados en entornos de alta temperatura. El vidrio sódico-cálcico presenta alta transparencia y un costo moderado, y es una materia prima común para vidrio termofusible decorativo y artístico. Además, se pueden añadir colorantes según los requisitos de diseño. Estos colorantes deben ser inorgánicos resistentes a altas temperaturas y de color uniforme para garantizar la estabilidad del color.vidrio termofusibleproductos terminados.
2. Proceso de pretratamiento: Primero, se cortan las materias primas de vidrio y se cortan con precisión con una máquina cortadora de vidrio según el tamaño del producto terminado para garantizar un corte plano y sin rebabas. A continuación, se rectifican los bordes del vidrio cortado con una rectificadora de cantos para evitar roturas en el procesamiento posterior debido a aristas vivas y, al mismo tiempo, mejorar la seguridad y la estética del producto.artísticovidrio termofusible. Finalmente, limpie la superficie del vidrio para eliminar el polvo, las manchas de aceite y otras impurezas de la superficie, evitando que estas impurezas afecten la textura y la transparencia del vidrio.vidrio termofusibleDurante el proceso de fusión.
(II) Fabricación y preparación de moldes
El molde es la clave para determinar la forma de vidrio termofusible artísticoSegún los planos de diseño, el material del molde puede ser yeso resistente al calor, cerámica o metal. El yeso resistente al calor tiene un bajo costo y una gran plasticidad, y es adecuado para fabricar moldes de formas complejas.vidrio termofusibleLos moldes de metal tienen alta resistencia y larga vida útil, y son adecuados para la producción en masa de piezas estandarizadas.vidrio termofusible artísticoproductos.
Una vez fabricado el molde, es necesario secarlo y precalentarlo. El tratamiento de secado elimina la humedad del molde, evitando burbujas o grietas en la superficie del vidrio causadas por la evaporación de la humedad a altas temperaturas. El tratamiento de precalentamiento consiste en calentar el molde a una temperatura determinada previamente (generalmente 200-300 °C), reduciendo la diferencia de temperatura entre el molde y el vidrio de alta temperatura y evitando que este se rompa debido a la expansión y contracción térmica desiguales.
(III) Fusión y conformación
1. Proceso de fusión: Introducir las materias primas de vidrio pretratadas en un horno de templado y calentar gradualmente hasta alcanzar una temperatura de 800-1200 °C. Durante el proceso de calentamiento, la velocidad debe controlarse estrictamente para evitar que el vidrio se rompa debido a un aumento repentino de temperatura. Al fundirse, el vidrio se presenta en forma de líquido viscoso. En este punto, según los requisitos de diseño, se pueden utilizar métodos como la agitación manual, la adición de partículas decorativas y otros para aumentar la textura del vidrio termofusible artístico.
2. Operación de moldeado: Verter el líquido de vidrio fundido en el molde precalentado o ajustar el vidrio a la forma del molde mediante prensado mecánico, moldeado manual u otros métodos. Para formas artísticas complejas de vidrio termofusible, se puede utilizar la fusión por capas y el moldeado gradual para asegurar que cada capa de vidrio se ajuste completamente, evitando la delaminación, el ahuecamiento y otros problemas. Durante el proceso de moldeado, el operador debe controlar con precisión el caudal y la fuerza de moldeado del líquido de vidrio para garantizar que la forma del producto final cumpla con los requisitos de diseño.
(IV) Recocido y posprocesamiento
1. Tratamiento de recocido: El conformadovidrio termofusibleEl vidrio requiere recocido, un proceso clave para mejorar su estabilidad. Coloque el vidrio moldeado en un horno de recocido y enfríelo lentamente. La velocidad de enfriamiento debe ajustarse según el grosor y la complejidad de la forma del vidrio. Generalmente, el enfriamiento desde alta temperatura a temperatura ambiente tarda de varias a decenas de horas. El tratamiento de recocido puede eliminar la tensión interna del vidrio, evitar que se rompa debido a la liberación de tensión en usos posteriores y garantizar su vida útil.vidrio termofusible artístico.
2. Proceso de posprocesamiento: después del recocido, pulir y abrillantar el acabado.vidrio termofusible artísticoPara mejorar el acabado superficial. Para productos terminados con requisitos especiales, también se pueden realizar procesos de arenado, grabado, recubrimiento y otros para mejorar aún más el efecto decorativo.vidrio termofusible artístico. Por último, realice una inspección de calidad de los productos terminados y elimine los productos no calificados.
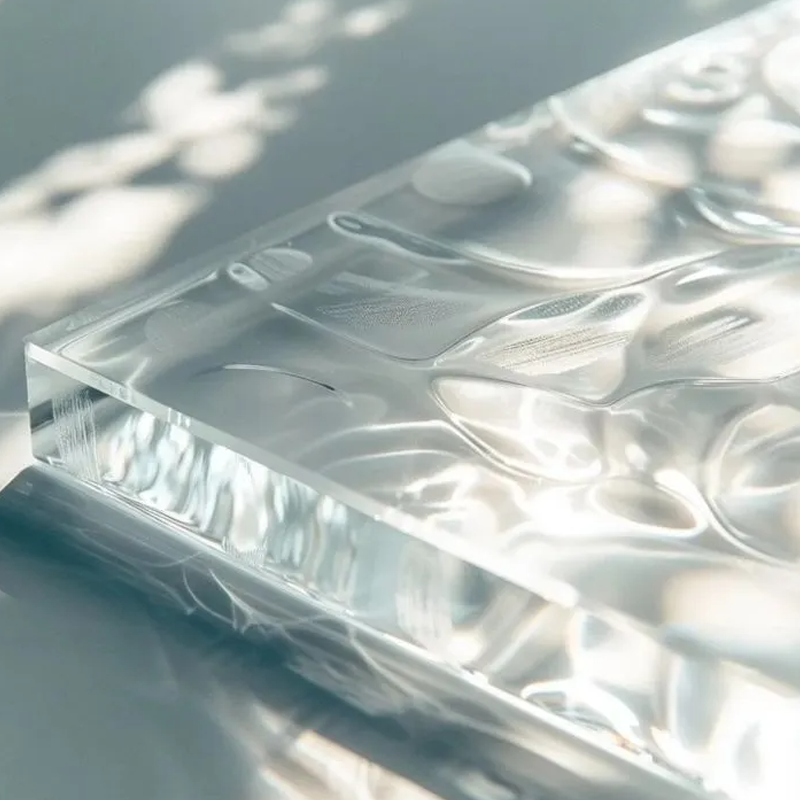 II. Método de inspección de calidad del vidrio gofrado
Vidrio repujadoes un tipo devidrio artísticoSe prensa mediante rodillos de patrón cuando el vidrio está fundido. Su calidad afecta directamente el efecto decorativo y la seguridad de uso. La inspección de calidad de...vidrio repujadoDebe abarcar múltiples dimensiones, como la apariencia, el tamaño y las propiedades físicas. Los métodos de inspección específicos son los siguientes:
(I) Inspección de calidad de apariencia
1. Inspección de integridad del patrón: Coloque elvidrio repujadoen un entorno bien iluminado y obsérvelo visualmente a una distancia de 50 a 100 cm del cristal. Los patrones de los calificadosvidrio repujadoDebe ser claro, completo, sin flores faltantes, rotas, deformadas ni otros problemas. Para la producción en masavidrio repujadoSe deben seleccionar muestras aleatoriamente para su inspección a fin de garantizar la consistencia de los patrones.
2. Inspección de defectos de superficie: Observe la superficie devidrio repujadoA simple vista o con una lupa, compruebe si hay burbujas, granos de arena, arañazos, grietas, impurezas u otros defectos. El diámetro de las burbujas no debe ser superior a 0,5 mm y el número de burbujas por metro cuadrado no debe superar las 3; los granos de arena, impurezas, etc., no deben presentar protuberancias visibles ni afectar la planitud del vidrio; la longitud de los arañazos no debe ser superior a 5 mm y el número de arañazos por metro cuadrado no debe superar las 2. Si los defectos mencionados superan el rango estándar, el producto se considerará no apto.
3. Inspección de uniformidad del color: para coloresvidrio repujadoEs necesario comprobar si su color es uniforme y consistente. Empalmar varias piezas devidrio repujadoDel mismo lote, junten y observen visualmente la diferencia de color. No se observa ninguna diferencia de color evidente. Si se observan decoloraciones locales, diferencias de color excesivas u otros problemas, el efecto decorativo se verá afectado.vidrio repujadoy deben ser juzgados como no calificados.
(II) Inspección de desviación dimensional
1. Inspección de largo y ancho: Mida el largo y el ancho devidrio repujadoCon una cinta métrica o una regla. Los puntos de medición deben ser las cuatro esquinas y los puntos medios de los cuatro lados del vidrio, totalizando 8 puntos de medición. Según las normas nacionales, la desviación de longitud y ancho de...vidrio repujadoNo debe exceder ±3 mm/m, y la desviación total no debe exceder ±10 mm. Si el resultado de la medición excede el rango de desviación, es necesario realizar una corrección de corte o se considerará no apto.
2. Inspección de desviación de espesor: utilice un micrómetro para seleccionar 10 puntos de medición en diferentes posiciones devidrio repujadopara medir el espesor del vidrio. La desviación del espesor devidrio repujadoLa diferencia de espesor no debe exceder ±0,2 mm, y la diferencia de espesor en la misma pieza de vidrio no debe exceder 0,1 mm. Un espesor desigual afectará la resistencia y el rendimiento óptico del vidrio, por lo que es necesario descartar productos no aptos.
3. Inspección de planitud: Coloque lavidrio repujadoColoque el vidrio sobre una plataforma de inspección horizontal y verifique su planitud con un nivel y una galga de espesores. La separación máxima entre el vidrio y la plataforma no debe superar los 0,5 mm/m, y la separación total no debe superar 1 mm. Si la separación es demasiado grande, indica que el vidrio no está bien planificado, lo que afectará la instalación y la seguridad de uso, por lo que debe considerarse como no apto.
(III) Inspección del desempeño físico
1. Inspección de resistencia: La prueba de resistencia al impacto se utiliza para detectar la resistencia devidrio repujadoFije el vidrio en el dispositivo de prueba, deje caer libremente una bola de acero de un peso específico desde una altura determinada y observe si el vidrio se rompe.vidrio repujadoDebe ser capaz de soportar el impacto de la resistencia especificada, sin romperse o con solo unas pocas grietas, lo que no afectará la estabilidad estructural general. Si el vidrio se rompe o se fragmenta a gran escala, se considera que su resistencia no es suficiente.
2. Inspección del rendimiento de transmisión de luz: utilice un comprobador de transmitancia de luz para medir la transmitancia de luz devidrio repujado. La transmitancia de la luz ordinariavidrio repujadono debe ser inferior al 70% y la transmitancia de luz de colorvidrio repujadoDebe determinarse según los requisitos de diseño, y la desviación de la transmitancia luminosa de los productos del mismo lote no debe superar el ±3 %. El incumplimiento de los requisitos de transmitancia luminosa afectará la iluminación del espacio y deberá considerarse como no apto.
3. Inspección de la resistencia al calor: Coloque elvidrio repujadoEn una caja de temperatura constante, caliéntela gradualmente hasta 200 ℃, manténgala caliente durante 2 horas, luego enfríela naturalmente a temperatura ambiente y observe si el vidrio presenta grietas, deformaciones u otros problemas.vidrio repujadoNo debe presentar cambios evidentes y su resistencia térmica cumple con los requisitos de uso. Si presenta grietas, deformaciones u otras características, indica que la resistencia térmica del vidrio es deficiente y no es apto para entornos de alta temperatura.
(IV) Inspección de embalaje y marcado
1. Inspección del embalaje: comprobar si el embalaje devidrio repujadoEs firme y estandarizado. Los materiales de embalaje deben ser resistentes a los golpes y a la humedad, como espuma, cartón, tablas de madera, etc., para garantizar que el vidrio no se dañe durante el transporte y el almacenamiento. Se debe colocar un separador entre cada pieza de vidrio para evitar rayones por fricción. El embalaje debe estar marcado con el nombre del producto, las especificaciones, la cantidad, el fabricante, la fecha de producción y otra información.
2. Inspección de marcado: comprobar si elvidrio repujadoLos productos cuentan con marcas de calidad. Estas marcas deben incluir el número de norma del producto, el grado de calidad, el código del inspector y otra información. Los productos sin marcas de calidad o con información de marcado incompleta se consideran productos no calificados y no podrán salir de fábrica para su venta.
III. Conclusión
La producción devidrio termofusible artísticoRequiere un control preciso de cada proceso. Desde la selección de la materia prima hasta el posprocesamiento del producto terminado, afecta directamente el valor estético y el rendimiento del producto. La inspección de calidad de...vidrio repujadoDebe cubrir completamente múltiples dimensiones, como la apariencia, el tamaño y las propiedades físicas, para garantizar que el producto cumpla con los requisitos de la norma. Como categorías importantes devidrio artístico, la mejora de la calidad devidrio termofusibleyvidrio repujadoNo solo puede promover el desarrollo de la industria de la decoración, sino también crear un espacio habitable más bello y seguro. Los profesionales competentes deben cumplir estrictamente las especificaciones de producción y los estándares de inspección, optimizar continuamente el proceso, mejorar la calidad del producto y contribuir al progreso continuo de la industria.vidrio artísticoindustria.
vidrio termofusible, vidrio termofusible, vidrio termofusible, vidrio termofusible artístico